Filettature sul disegno: come si rappresentano e come si quotano
Di Fabrizio, progettista meccanico dal 1986
Linea grossa e linea fine, l'arco di tre quarti, il tratteggio che arriva alla cresta, il foro cieco con la punta a 120° e la sigla giusta: M10, M10x1, LH.
In breve
Sul disegno una filettatura non si disegna vera, filetto per filetto: si rappresenta con due linee. La cresta del filetto va in linea continua grossa, il fondo in linea continua fine. Sulla vite la grossa sta fuori e la fine dentro; nel foro filettato è il contrario. Nella vista in testa il fondo è un arco fine di circa tre quarti di cerchio, e in sezione il tratteggio arriva fino alla linea grossa. Si quota con la sigla, per esempio M10 o M10x1, con la lunghezza utile del filetto e, nei fori ciechi, con la profondità del foro. Le regole sono nella ISO 6410-1.
In questo articolo
- Perché la filettatura non si disegna vera
- Cresta e fondo: quale linea va dove
- La vite, in vista e in testa
- Il foro filettato, in sezione e in testa
- La sigla: M10, M10x1, 6H, LH
- Come si quota
- Gli errori più comuni
- E in Inventor?
- Riferimenti
- Domande frequenti
Perché la filettatura non si disegna vera
Disegnare l'elica di un filetto, spira per spira, è tempo perso. Il filetto lo fanno il maschio, la filiera o il tornio, e le sue misure sono già scritte nella norma. Al disegno servono tre cose: dov'è il filetto, quanto è lungo, che filetto è. Per questo si usa la rappresentazione convenzionale della ISO 6410-1: due linee e una sigla, che si leggono uguali in qualsiasi ufficio tecnico.
Cresta e fondo: quale linea va dove
La cresta è la punta del filetto, il fondo è la gola tra un filetto e l'altro. La regola è una sola: cresta in linea continua grossa, fondo in linea continua fine. Il trucco per non sbagliare: la linea grossa è quella che tocchi con le dita. Sulla vite è il diametro esterno; nel foro filettato è il foro fatto con la punta, prima di passare il maschio.
| Vite (filetto esterno) | Foro filettato (filetto interno) | |
|---|---|---|
| Linea continua grossa: la cresta | Il diametro esterno, cioè il nominale: 10 mm per un M10 | Il diametro interno, quasi quello della punta: circa 8,5 mm per un M10 |
| Linea continua fine: il fondo | Il diametro di nocciolo, più piccolo | Il diametro nominale: 10 mm per un M10 |
| Vista in testa | Cerchio grosso fuori, arco fine di tre quarti dentro | Cerchio grosso dentro, arco fine di tre quarti fuori |
Sul disegno la distanza tra le due linee è circa la profondità del filetto: l'importante è che si vedano bene come due linee diverse. Grossa e fine sono gli stessi spessori di tutta la tavola: li trovi nell'articolo sulle linee del disegno tecnico.
La vite, in vista e in testa
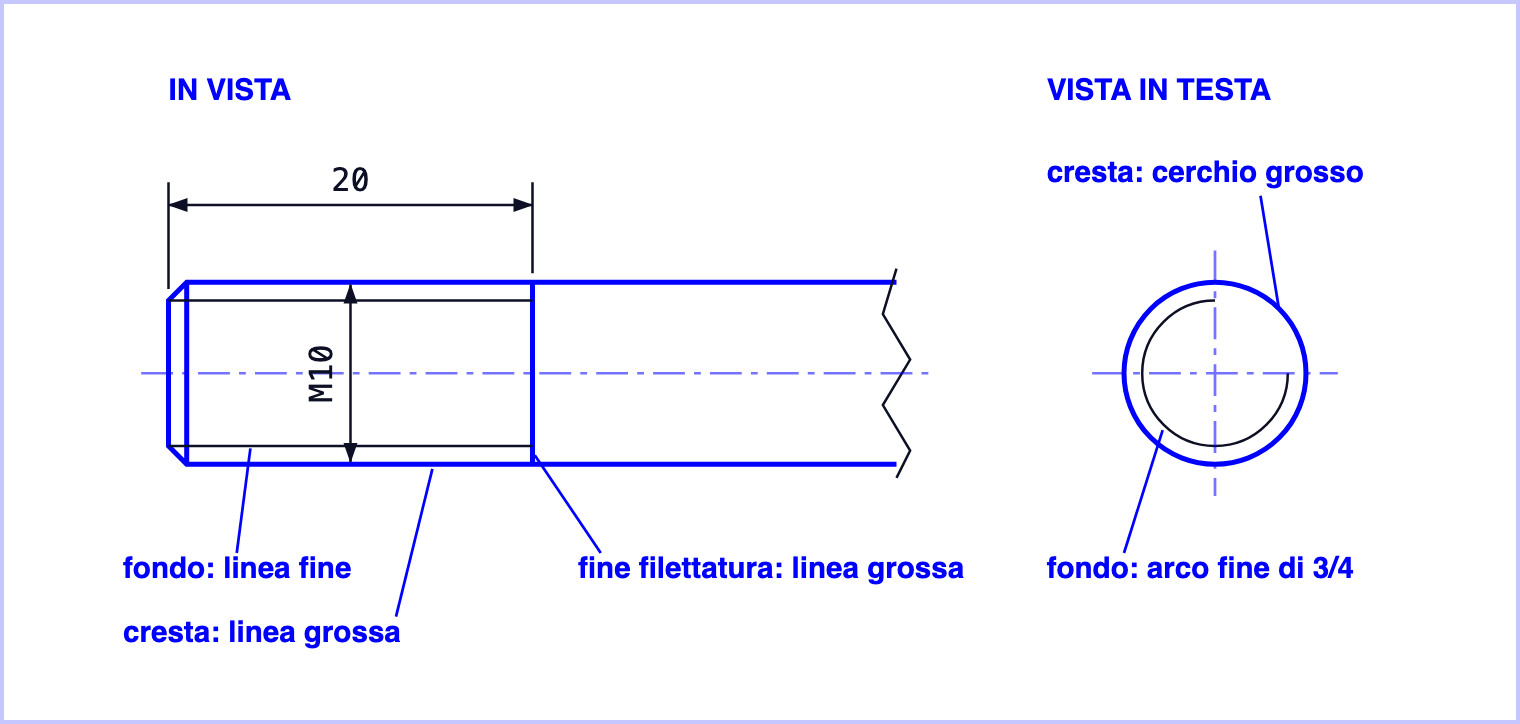
Un perno filettato M10 in vista e, a destra, visto in testa: con il metodo E la vista da sinistra va a destra. La linea grossa trasversale segna dove finisce il filetto utile, e la lunghezza si quota fino a lì.
Sulla vite il contorno è la cresta, in linea grossa; il fondo è una linea fine parallela, per tutta la lunghezza del filetto. Dove il filetto utile finisce c'è una linea grossa trasversale, da un contorno all'altro. Nella vista in testa la cresta è un cerchio grosso e il fondo un arco fine di circa tre quarti. Oltre la linea di fine filettatura c'è un tratto di filetto incompleto, dove l'utensile esce: di solito non si disegna.
Il foro filettato, in sezione e in testa
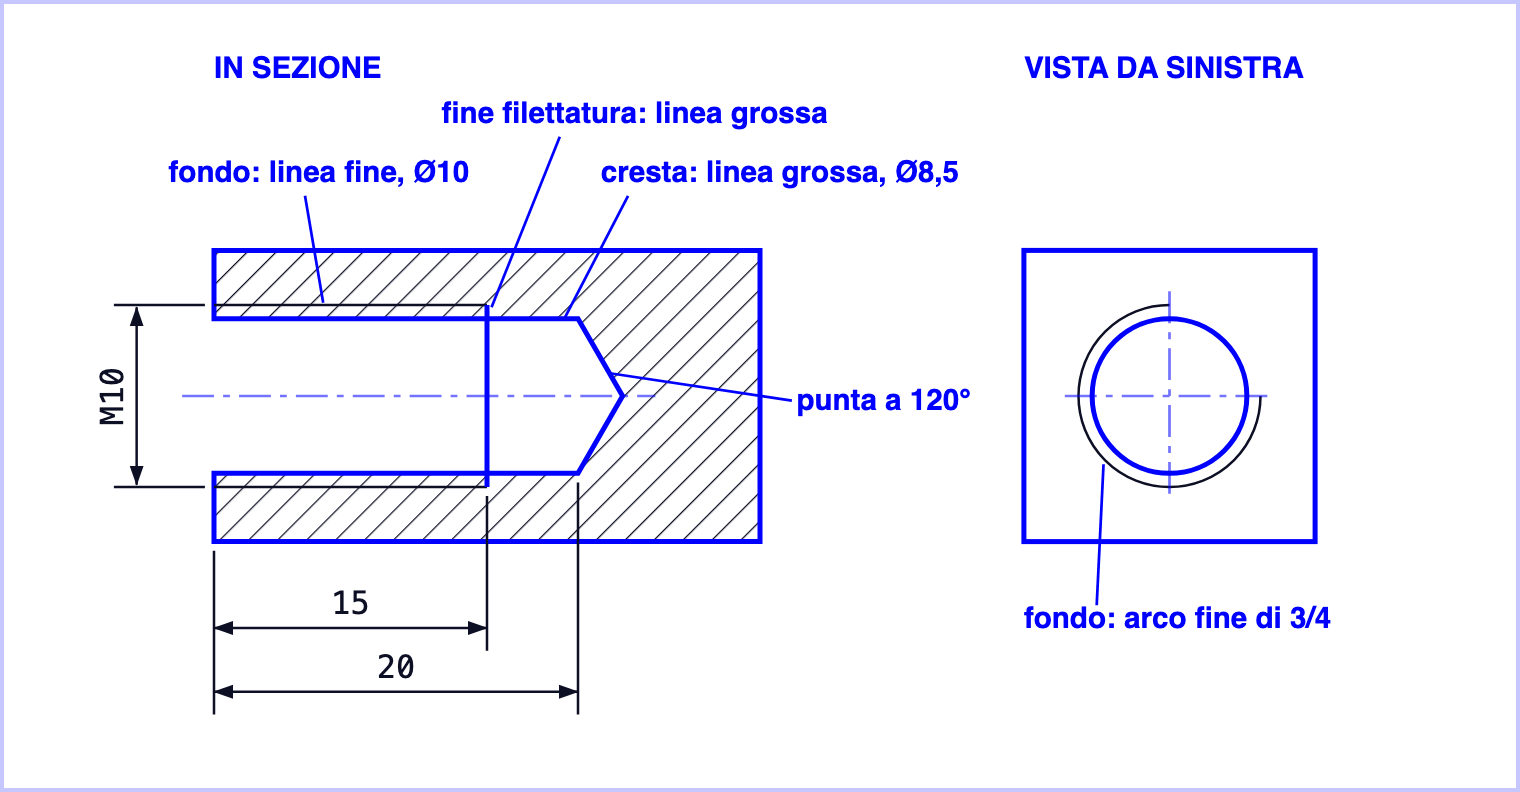
Un foro cieco filettato M10 in sezione e, a destra, visto da sinistra (metodo E). La sigla M10 si quota sulla linea fine; il foro di preparazione va più in fondo del filetto e finisce con la punta.
- in sezione la linea grossa è il foro, cioè la cresta del filetto interno; la linea fine sta più fuori, al diametro nominale;
- il tratteggio arriva fino alla linea grossa e copre anche la fascia tra la linea fine e il foro. Fermarlo alla linea fine è l'errore classico;
- la fine della filettatura è una linea grossa che attraversa il foro da una linea fine all'altra;
- nei fori ciechi il foro di preparazione è più profondo del filetto, perché il maschio ha i primi filetti di imbocco e non filetta fino in fondo. Il fondo si disegna con la punta a 120°, l'angolo convenzionale della punta da trapano;
- nella vista in testa i cerchi si scambiano: il cerchio grosso è il foro, l'arco fine di tre quarti è il nominale.
Con la vite avvitata nel foro, in un assieme, la vite non si seziona e nel tratto in presa copre le linee del foro. Le regole del taglio sono nell'articolo sulle sezioni nel disegno tecnico.
La sigla: M10, M10x1, 6H, LH
- M10: filettatura metrica ISO, diametro nominale 10 mm, passo grosso. Il passo grosso non si scrive: per l'M10 è 1,5 mm.
- M10x1: passo fine, che si scrive sempre dopo la x. Per l'M10 ci sono, per esempio, M10x1,25 e M10x1.
- M10-6H e M10-6g: la classe di tolleranza, maiuscola per il foro e minuscola per la vite, come negli accoppiamenti. 6H e 6g sono le classi medie, di uso generale: sulle filettature normali spesso non si scrivono. Montate insieme: M10-6H/6g.
- M10-LH: filettatura sinistra. La destra è la normale e non si scrive.
Le altre filettature hanno la loro lettera, per esempio G per quelle gas cilindriche della ISO 228-1 o Tr per le trapezie, ma sul disegno le linee sono le stesse.
Come si quota
- Il diametro si quota con la sigla, che vale per il nominale. Sulla vite va sulla linea grossa. Nel foro va sulla linea fine: la grossa è il foro della punta.
- La lunghezza utile del filetto, fino alla linea di fine filettatura. Il tratto incompleto non si quota.
- La profondità del foro, nei fori ciechi, a parte: fino alla fine della parte cilindrica, la punta non conta.
- Il diametro della punta, di solito, non serve: l'officina lo prende dalle tabelle del maschio.
Le regole generali sono nella guida alla quotatura. Per i fori filettati c'è anche la scrittura abbreviata, la nota del foro, che Inventor mette da solo: la spiego nell'articolo sulla quotatura dei fori in Inventor.
Dalla pratica
Un foro filettato cieco si disegna partendo dalla vite che ci va dentro: quanto è lunga, quanto spessore stringe, quanti filetti deve prendere. Sotto il filetto lasci spazio per l'imbocco del maschio e per i trucioli, e sotto ancora la punta. Una vite che tocca il fondo del foro non stringe niente.
Gli errori più comuni
- Il tratteggio fermo alla linea fine nel foro filettato in sezione.
- Le linee scambiate: la grossa al nominale nel foro, come se fosse una vite.
- M10 quotato sul foro della punta invece che sulla linea fine.
- Il cerchio intero nella vista in testa, invece dell'arco di tre quarti: sembra un gradino, non un filetto.
- Il foro cieco profondo quanto il filetto: il maschio non ci arriva.
- M10 scritto quando serviva M10x1: l'officina fa il passo grosso, e la vite fine non entra.
E in Inventor?
Nel modello la filettatura si fa con il comando della filettatura (Thread) su un cilindro, o con il comando del foro (Hole) scegliendo il foro filettato. Nella tavola Inventor disegna da solo le linee convenzionali, se nelle opzioni di visualizzazione della vista sono attive le filettature (Thread Feature). I nomi cambiano un po' tra le versioni e tra l'interfaccia italiana e quella inglese: tra parentesi c'è quello inglese, che cerchi nella guida.
Nel mio percorso, MechMastery, dalla lezione 15 disegni pezzi veri e mi mandi le tavole: te le correggo io, foro per foro. Come funziona il percorso.
Riferimenti
ISO 6410-1, filettature e parti filettate, parte 1: convenzioni generali. ISO 6410-3, rappresentazione semplificata. ISO 965-1, filettature metriche ISO per uso generale, tolleranze: principi e dati di base, con la designazione. ISO 261, piano generale delle filettature metriche ISO (diametri e passi). ISO 228-1, filettature di tubazioni per accoppiamento non a tenuta sul filetto. ISO 128-2, tipi di linee. Per i comandi: la guida in linea di Autodesk Inventor della tua versione.
Domande frequenti
Qual è il passo di una vite M10?
Se c'è scritto solo M10, il passo è quello grosso: 1,5 mm. I passi fini si scrivono sempre dopo la x, per esempio M10x1,25 o M10x1. Le combinazioni di diametro e passo sono nella ISO 261.
Cosa vogliono dire 6H e 6g su una filettatura?
Sono le classi di tolleranza della filettatura, secondo la ISO 965-1: il numero è il grado, la lettera la posizione della tolleranza, maiuscola per il foro e minuscola per la vite. 6H e 6g sono le classi medie, di uso generale, e sulle filettature normali spesso non si scrivono.
Come si indica una filettatura sinistra?
Con LH in fondo alla sigla, per esempio M10-LH o M10x1-LH. La filettatura destra è quella normale e non si scrive.
Che punta serve per filettare un foro M10?
Per un M10 a passo grosso la punta più usata è da 8,5 mm, cioè il diametro meno il passo; per un M10x1 è da 9 mm. I valori esatti sono nelle tabelle dei maschi. Sul disegno, di solito, il diametro della punta non si quota.
Vuoi arrivare al tuo primo disegno tecnico completo?
Nel video gratuito ti spiego com'è fatto il mio percorso di affiancamento 1 a 1 con Inventor, tappa per tappa, e per chi è. Lasci nome ed email e lo guardi subito.
